HG40T120TPX100 在逆变焊机中的应用:起弧、热管理与轻量化
针对 160~250A 逆变焊机的三个真实痛点——起弧慢、高温热失控、散热器占空间,HG40T120TPX100 以 21ns 级开通速度、175℃ 结温和 0.28K/W 热阻给出单管方案。
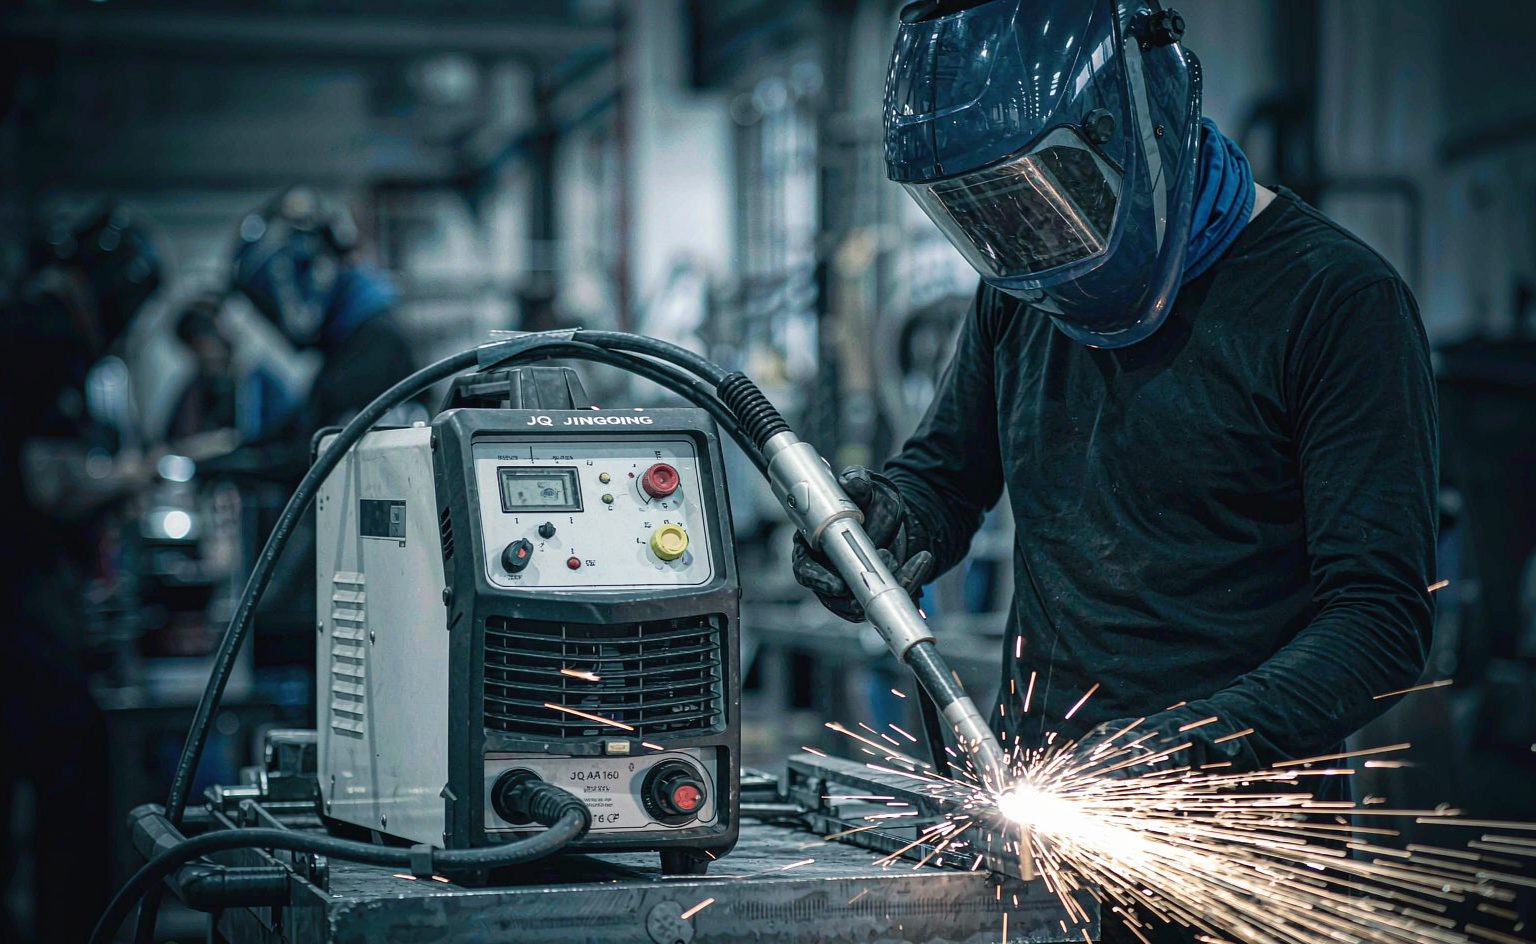
针对 160~250A 逆变焊机的三个真实痛点——起弧慢、高温热失控、散热器占空间,HG40T120TPX100 以 21ns 级开通速度、175℃ 结温和 0.28K/W 热阻给出单管方案。
结论先行:什么样的电焊机值得用 IGBT 单管?
如果你的焊机同时满足以下条件,HG40T120TPX100 这类 1200V / 40A IGBT 单管是当前的主流选择:
- 机型覆盖 160~250A 输出——单管方案在中小功率逆变焊机上成本优势明显
- 需要便携——单管比模块轻,且布局自由,整机更容易做到 5kg 以内
- 负载持续率 60% 以上——单管方案在这个区间热设计可控
反过来,如果机型是 400A 以上的工业级重载焊机,或者需要 100% 负载持续率连续焊接,应直接选用 34mm / 62mm 模块方案,单管方案在这种工况下散热余量不足。
逆变焊机的三个真实工程痛点
焊机厂做产品迭代时,遇到的从来不是单一问题,而是三个问题的叠加:
- 起弧成功率受器件开关速度制约——开关延迟大,引弧瞬间电流建立慢,焊缝起始段容易出现未熔合。
- 高温下器件热失控——焊接是断续大电流冲击工况,器件在 8 小时连续作业中反复升温,参数漂移会逐次累积。
- 散热系统吃掉机箱空间——散热器往往占据整机 40% 以上的体积,直接与"便携"目标冲突。
HG40T120TPX100 的设计针对的正是这三条。
HG40T120TPX100 的五个关键技术特性
1. 饱和压降:2.5V @150℃
沟槽栅场截止(Trench Field Stop)工艺配合优化的 FRD 组合方案。在 40A 连续工况下,饱和压降保持在 2.5V(@150℃),较常规方案降低约 17%。
更重要的是正温度系数特性——压降随温度上升而上升,这意味着多管并联时电流会自动均衡,且高温下不会出现"越热越导通"的恶性循环。
2. 开关速度:21ns 开通延迟
开通延迟与上升时间合计约 21ns + 48ns 量级,较常规方案提升约 69%。引弧瞬间电流建立更快,起弧成功率随之提高。
集成 2.5Ω 栅极电阻抑制驱动振荡,支持 ±20V 宽栅压范围,兼容主流驱动 IC,降低外围电路的门槛。
3. 高温可靠性:175℃ 结温耐受
最高结温 175℃,较常规 125℃ 器件高出 40%。允许在 60℃ 环境温度下满载运行,热失效 MTBF 显著优于行业均值。
4. 开关损耗:Eon + Eoff ≤ 5.1mJ
在 150℃ 条件下总开关损耗不超过 5.1mJ。配合内置快恢复二极管(VF=1.8V @150℃),续流回路损耗降低约 22%。
5. 封装与热阻
TO-3PN 封装(15.9 × 5.44mm),热阻 0.28K/W(IGBT)/ 0.55K/W(Diode)。相比传统大封装,安装面积节省约 60%,为多管并联留出布局空间。脉冲电流能力 160A,可应对焊接起始的冲击。
关键参数速查表
| 参数 | 数值 | 测试条件 |
|---|---|---|
| 耐压 VCES | 1200V | — |
| 连续电流 IC | 40A | TC=100℃ |
| 脉冲电流 ICM | 160A | — |
| 饱和压降 VCE(sat) | 2.5V | 40A / 150℃ |
| 开通延迟 td(on) + 上升 tr | ≈ 69ns | 150℃ |
| 总开关损耗 Eon+Eoff | ≤ 5.1mJ | 150℃ |
| 最高结温 Tj,max | 175℃ | 连续工作 |
| 热阻 Rth(j-c) | 0.28K/W | IGBT 部分 |
| 热阻 Rth(j-c) | 0.55K/W | Diode 部分 |
| 封装尺寸 | 15.9 × 5.44mm | TO-3PN |
应用案例:250A 便携逆变焊机
设计目标:海拔 3000m 稳定起弧,100% 负载持续率,整机重量不超过 5kg。
实测结果:
- 满载效率 93.5%(按 EN 50598 标准测试)
- 40℃ 环境连续焊接 8 小时,关键器件温升 ≤ 72K
- 3.2mm 焊条起弧成功率 100%(电网电压波动 ±15% 工况下)
- 整机重量 4.7kg,散热器体积较上一代减少 52%
这个结果的支撑点是"VCE(sat) 的正温度系数"——150℃ 下压降仅 2.5V,使焊机在长期高温作业中不会出现效率持续走低的问题,这对矿业、船舶这类连续作业场景是决定性的。
选型时最容易忽略的两点
1. 负载持续率比额定电流更能决定器件选型
焊机是典型的断续负载设备。同样是 250A 机型,负载持续率 60% 和 100% 对器件的热要求相差一倍以上。选型时应按最恶劣的连续焊接工况核算结温,而不是按铭牌额定电流。散热门槛不够,焊机在连续作业中会触发过热保护,用户感知就是"焊着焊着就停"。
2. 栅极电阻与引弧时序要一起调
集成 2.5Ω 栅极电阻是默认配置,但引弧瞬间的电流建立速度由栅极电阻、驱动电压、母线电压共同决定。如果只按数据手册配置外围,起弧表现往往达不到最优。建议在样机阶段用示波器观察引弧瞬间的 VCE 和 IC 波形,再反推栅极电阻的最优值。
常见问题
单管方案能不能做到 300A 输出?
可以,但需要多管并联。单管方案的电流能力取决于并联数量和散热设计,采用正温度系数器件并联时电流会自动均衡,因此并联是可行的。不过并联数量增加会推高驱动电路复杂度和布线难度,从成本与可靠性综合看,300A 以上机型用模块方案通常更划算。
为什么强调"沟槽场截止"而不是单纯的沟槽栅?
场截止(Field Stop)层的作用是在保持高耐压的同时减薄漂移区厚度,从而同时降低导通压降和开关损耗。单纯沟槽栅结构在 1200V 等级上,往往需要在压降与开关速度之间做取舍。两者结合才能在高耐压等级下同时拿到低损耗和快开关——这是高频焊机拓扑能成立的基础。
175℃ 结温能力在实际设计中怎么用?
不建议把 175℃ 当作常规工作点。它的真正价值是提供瞬态余量:焊接起弧、负载突变等瞬态工况下结温会短时冲高,175℃ 的耐受能力让这些瞬态不会触发失效。常规热设计仍应把稳态结温控制在 125℃ 以内,留出 50℃ 的瞬态缓冲。
小结
HG40T120TPX100 的定位是:为 160~250A 级逆变焊机提供一套兼顾效率、便携性与高温可靠性的单管方案。它的价值不在于某一项参数领先,而在于把饱和压降的正温度系数、21ns 级开关速度和 175℃ 结温能力组合在一起——让焊机既能做小,又能连续干活。
需要针对具体机型核算热设计?告诉我们你的输出电流、负载持续率和机箱尺寸,我们提供匹配的器件组合建议。